工具費はどこへ行くのか
リジッド基板では、非反復コストの大半はドリルとルーティングのプログラムです。フレックスやリジッドフレックスでは、それが一覧になります。
- カバーレイの工具 — 開口は、積層中に動くフィルムに切らなければなりません。
- 補強板の工具 — PI、PET、FR-4、ステンレス鋼の外形を別に切り、接着します。
- 外形の工具 — 試作はレーザーかルーティング、量産は抜き型です。
- 試験治具 — 少量はフライングプローブ、量産が正当化するなら有線の治具。
- キャリアまたはパネル枠 — 薄いフレックスのパネルは、SMT とリフローを通るための支持が必要です。
各項目にそれぞれの損益分岐があり、10枚では不合理に見えるフレックスの見積りが1万枚では競争力を持つのはそのためです。
試作と量産は別の工程
少ロットでは、レーザーカットとルーティングが工具費を安く保ち、金型を捨てずに設計を変えられます。量産では抜き型やパンチ・ダイが格段に速く加工し、有線の試験治具がフライングプローブに代わります。どちらも初期費用を増やし、単価を下げます。
そこから従う設計判断は「どちらが安いか」ではなく「金型の代金を払い終えるまで何個作るか」です。数百個を超えない部品は、単価が高くてもレーザーカットのままでいるべきです。
リジッドフレックスは工具だけでなく工程を増やす
リジッドフレックスは、FR-4 の区間の間にフレックスコアを積層し、フレックス領域から補強板とプリプレグを取り除いたものです。積層管理が増え、位置合わせの工程が増え、実装を通してフレックスの尾を平坦に保つキャリアが必要になります。工具はその工程を反映し、フレックスコアはフレックスとして、リジッド部はリジッド基板として工具を作り、両者が互いに位置を合わせます。
パネルの取り数もコストの一部
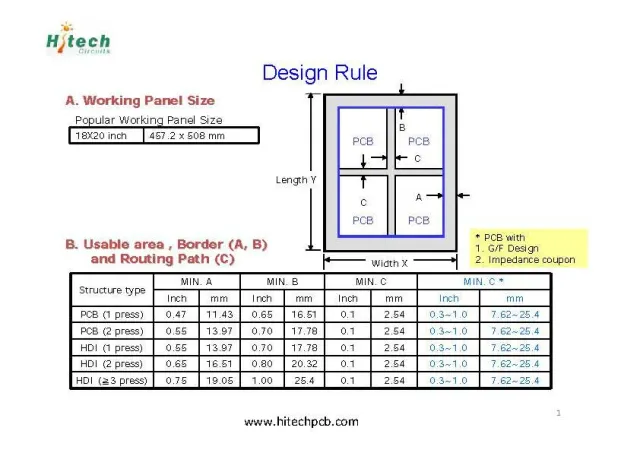
フレックスのパネルは 9.842″ × 19.685″ に限られ、部品はたいてい小さいため、配列の計画が金型と同じくらい重要です。パネルに大きな空白を残すレイアウトは、工具費を償却した後も、毎ロットでその分を支払います。
選択肢の比較の仕方
実装全体を1行に並べます。基板代、コネクタ、ケーブル、実装工数、試験、そして想定される市場故障です。もともとコネクタが必要で筐体が厳しい場合はリジッドフレックスが勝ち、基板が大きく接続が単純な場合はフレックス+コネクタが勝つ傾向があります。