นโยบายคุณภาพและเป้าหมาย
นโยบายคุณภาพเขียนไว้สามบรรทัด: คุณภาพมาก่อน ปรับปรุงต่อเนื่อง และความพึงพอใจของลูกค้า นโยบายนี้แปลงเป็นตัวเลขที่วัดเทียบกับงานที่ส่งมอบแล้วได้:
- อัตราข้อร้องเรียน: ต่ำกว่า 0.8 %
- อัตราผ่าน: สูงกว่า 98 %
- อัตราของเสีย: ไม่เกิน 500 ppm
- ส่งมอบตรงเวลา: 99.6 %
- ความพึงพอใจของลูกค้า: สูงกว่า 99 %
ตัวเลขเหล่านี้เป็นเป้าหมายที่ประกาศสำหรับงานผลิต PCB และงานประกอบ PCBA ไม่ใช่คำรับรองของล็อตใด ล็อตหนึ่ง กำหนดส่งมอบตรงเวลาประกาศไว้ที่ 99.6 % และตัวเลขเดียวกันนี้อยู่ในหน้าขีดความสามารถ หน้าบริการ และหน้าติดต่อ ผู้ซื้อจึงไม่ต้องพบสองค่าสำหรับตัวชี้วัดเดียว เครื่องมือตรวจในหัวข้อถัดไป คือสิ่งที่สร้างข้อมูลซึ่งเป้าหมายเหล่านี้ถูกวัดจาก
การรับรอง
ระบบคุณภาพได้รับการรับรองสำหรับตลาดที่แผงถูกส่งเข้าไป ลูกค้าจึงพาแผงของ Hitech Circuits เข้าไปใน ผลิตภัณฑ์ที่ถูกกำกับดูแลได้:
- ISO 9001:2015 — ระบบการจัดการคุณภาพทั่วไป
- IATF 16949:2016 — โปรแกรมงานยานยนต์ โดยตกลงเอกสาร PPAP ตอนเปิดคำสั่งซื้อ
- ISO 13485:2016 — อุปกรณ์การแพทย์
- การขึ้นทะเบียน UL เลขที่แฟ้ม E354070 — ตัวแผง
- ISO 14001 และ ISO 45001 — สิ่งแวดล้อม และความปลอดภัยอาชีวอนามัย
สำเนาใบรับรองที่ออกจริงเผยแพร่บนหน้าใบรับรอง เอกสารประกาศวัสดุเดินเส้นทาง เดียวกัน: ความสอดคล้อง RoHS ถูกตรวจทั้งวัสดุเข้าและแผงสำเร็จ และรายงาน REACH ออกจากผลทดสอบของ SGS
การตรวจระหว่างการผลิต PCB
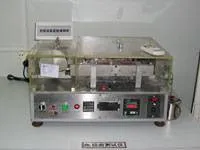
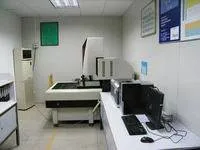
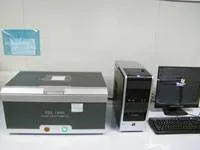
งานแผงเปล่าถูกตรวจเทียบกับแบบ ไม่ใช่ด้วยตาเปล่า ห้องปฏิบัติการฟิสิกส์ถือสถานีวัดขนาดและทดสอบ ทางกายภาพไว้ จึงวัดผลในโรงงานเองแทนการส่งออกไป
- การวัด 2D — วัดตำแหน่งรู ขนาดแพด วงแหวน และเส้นรอบนอกแผงเทียบกับแบบของลูกค้า
- ระบบทดสอบอิมพีแดนซ์แบบควบคุม — วัดคูปองอิมพีแดนซ์จากแผงผลิตเทียบค่าที่กำหนด โดยคุมไว้ที่ ค่าเผื่อ ±10 % ที่ประกาศบนหน้าขีดความสามารถ
- กล้องจุลทรรศน์โลหะ — ตัดภาคขวางรูชุบและเวียสเพื่อวัดความหนาชุบ ความสมบูรณ์ของบาร์เรล และ การยึดเกาะระหว่างทองแดงกับเรซิน
- เครื่องทดสอบการดัดงอ — ทดสอบความทนต่อการดัดบนตัวอย่างเฟลกซ์และเฟลกซ์แข็งตามข้อกำหนดการงอ ของงานนั้น
- เครื่องตรวจธาตุ RoHS — ตรวจธาตุ (ตะกั่ว ปรอท แคดเมียม โครเมียมเฮกซะวาเลนต์ และสารหน่วงไฟ กลุ่มโบรมีน) บนวัสดุเข้าและแผงสำเร็จ
การตรวจระหว่างการประกอบ
การประกอบถูกตรวจทุกขั้น เพราะข้อบกพร่องที่พบหลังรีโฟลแก้ไขแพงกว่าที่พบตอนพิมพ์:
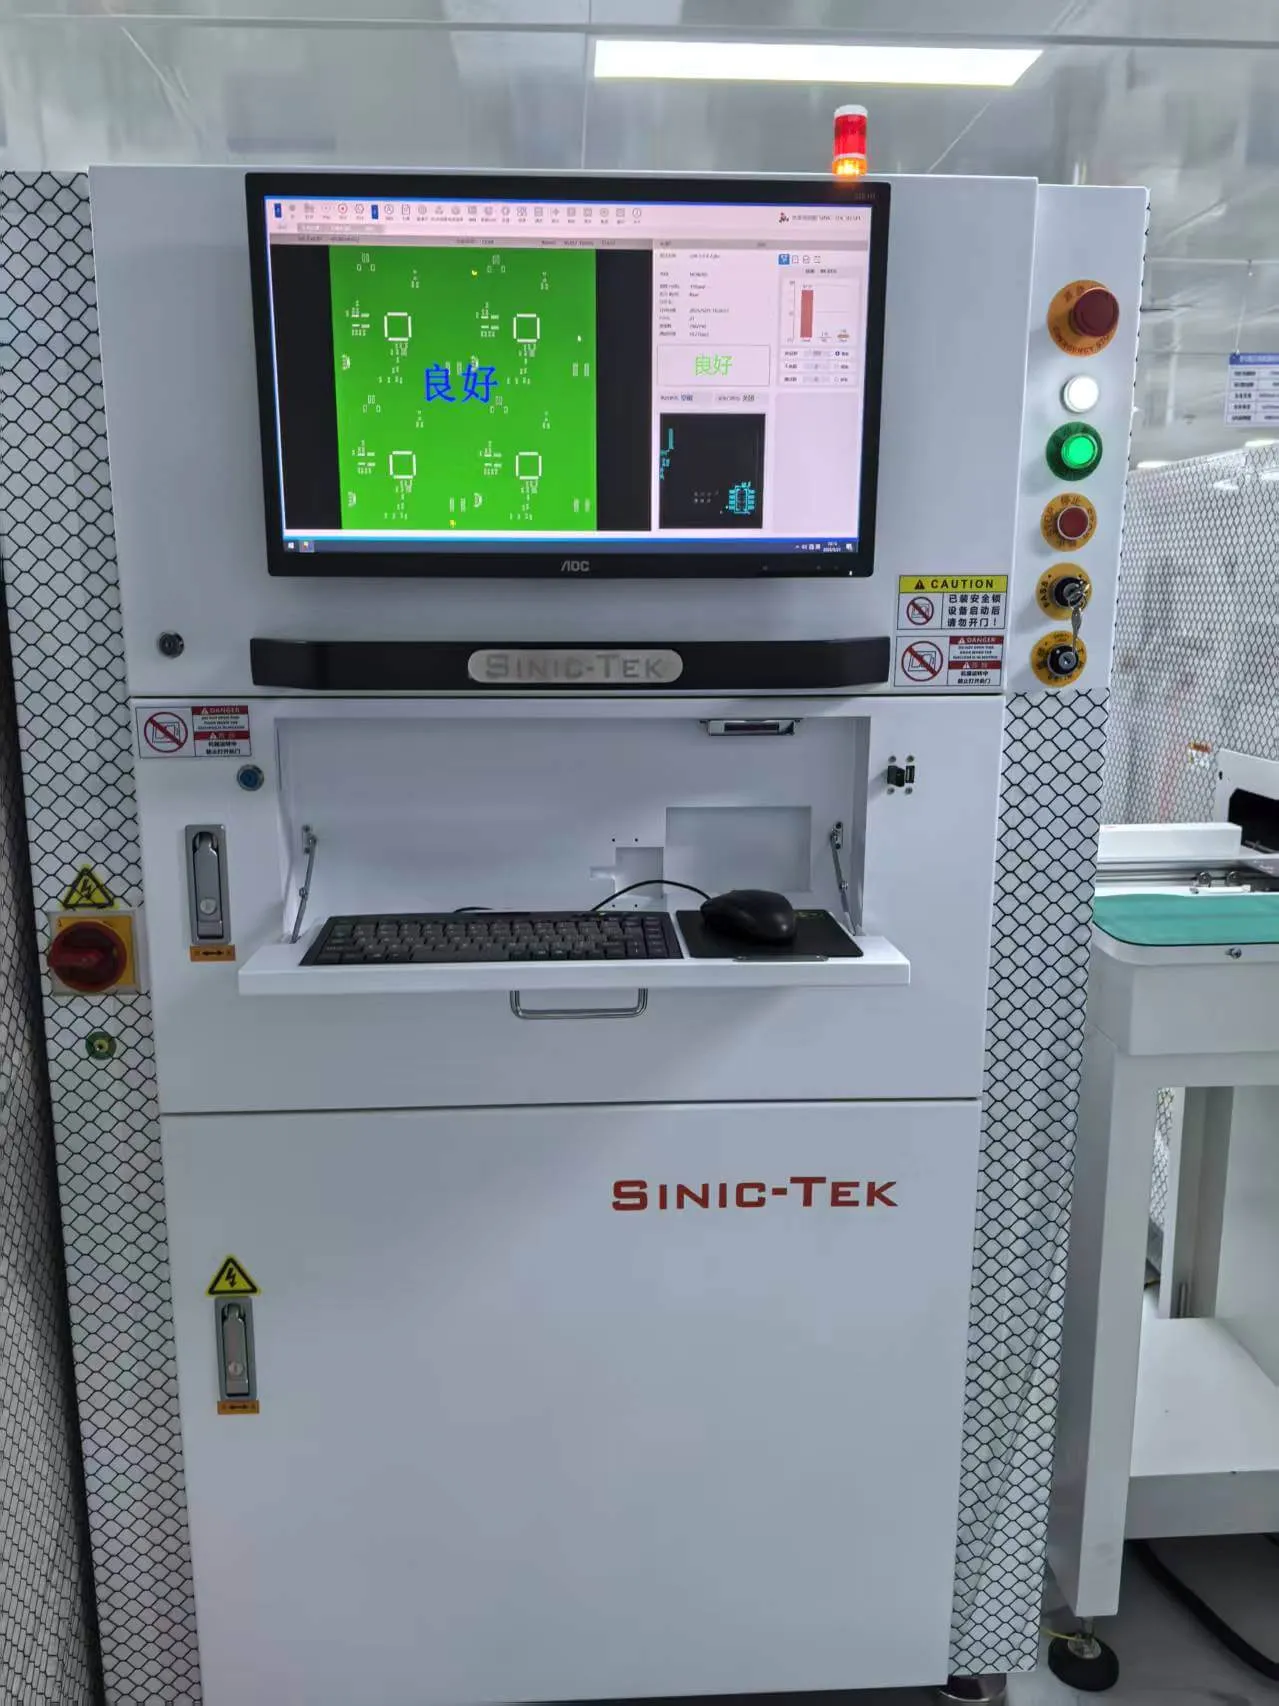
- ตรวจครีมบัดกรี (SPI) — วัดปริมาตร พื้นที่ และความสูงของครีมหลังพิมพ์ ครีมที่เชื่อมติดกันหรือ ขาดช่วงจึงถูกเช็ดและพิมพ์ใหม่ก่อนวางชิ้นส่วนใด ๆ
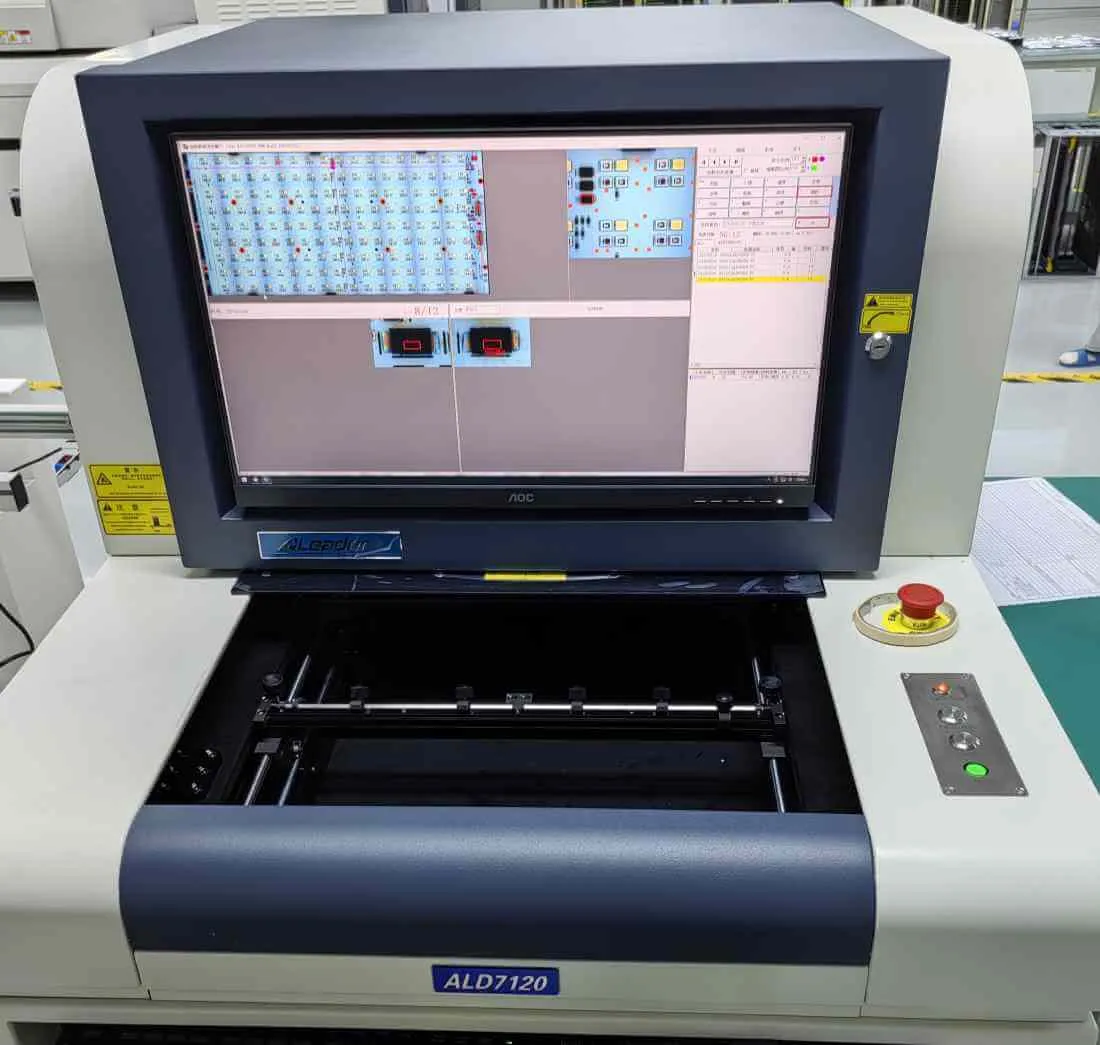
- ตรวจด้วยกล้องอัตโนมัติ (AOI) — หลังรีโฟลเทียบทั้งสองด้านของแผงกับโปรแกรมตรวจ ระบบชี้ข้อต่อที่ หาย เยื้อง กลับด้าน หรือปีกบัดกรีไม่ดี
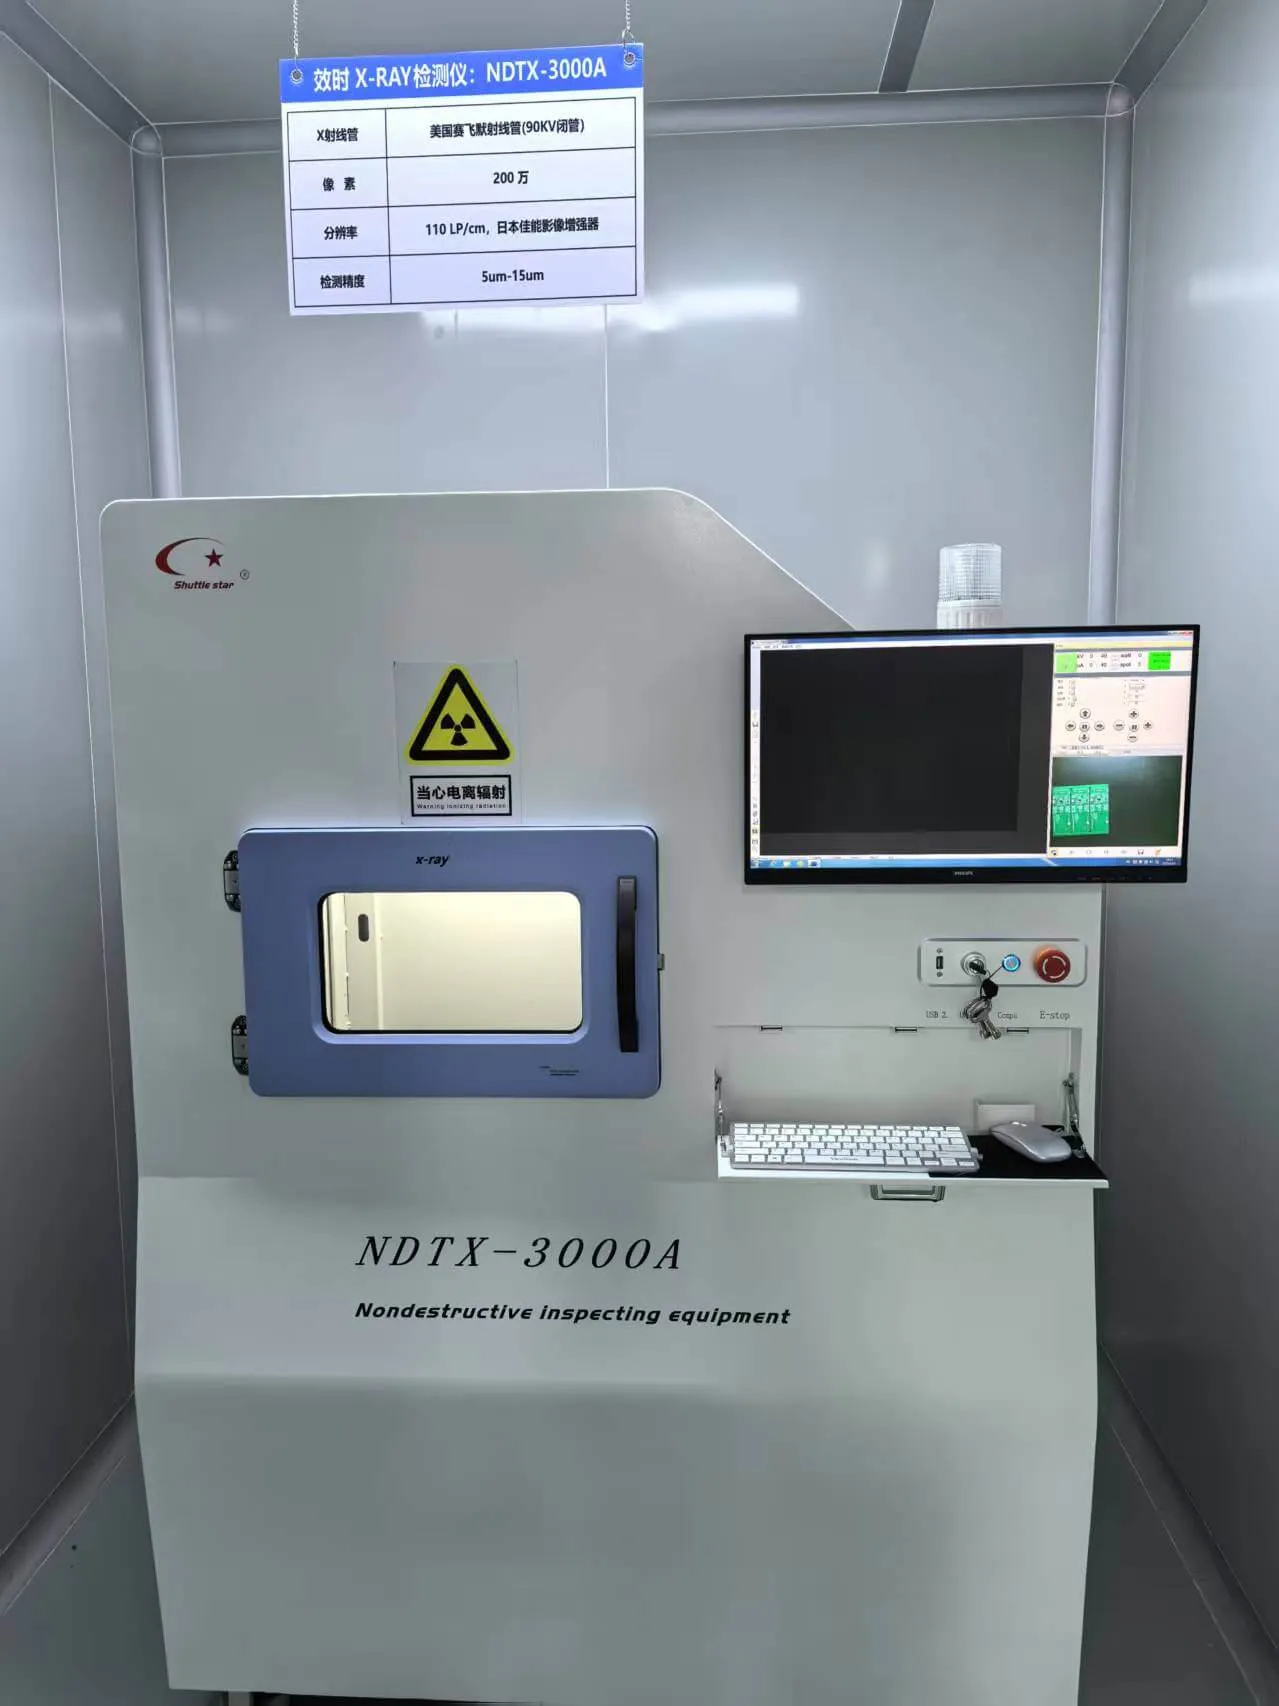
- ตรวจ X-ray — ข้อต่อที่ซ่อนใต้ตัว BGA, QFN และ QFP รวมถึงคุณภาพเวียสและบาร์เรล ถ่ายภาพที่ 110 LP/cm ตรวจจับข้อบกพร่อง 5–15 µm
- ตรวจชิ้นงานแรก — ชิ้นแรกของงานถูกวัดเทียบข้อมูล CAD ก่อนปล่อยล็อตเข้าสาย
- ทดสอบทางไฟฟ้า — in-circuit, flying probe และทดสอบการทำงานตามขั้นตอนทดสอบของลูกค้า ตัวเลือกทั้งหมดอธิบายบนหน้าการทดสอบ PCBA
บันทึกที่ไปกับคำสั่งซื้อ
ข้อมูลการตรวจเป็นของลูกค้า ไม่ใช่ของโรงงาน:
- ผลการตรวจชิ้นงานแรกและการวัดขนาดที่อยู่เบื้องหลัง
- ภาคตัดขวางของรูชุบ พร้อมกำลังขยายที่บันทึกไว้
- ค่าอ่านคูปองอิมพีแดนซ์เทียบค่าเป้าหมายที่กำหนด
- ภาพ X-ray ของข้อต่อที่ตรวจ และรายงาน SPI หรือ AOI เมื่อโปรแกรมกำหนด
- ผลทดสอบทางไฟฟ้าตามขั้นตอนทดสอบของลูกค้า
- เอกสารประกาศวัสดุ: การตรวจ RoHS และรายงาน REACH ของ SGS เมื่อจำเป็น
แจ้งชุดบันทึกที่ต้องการตอนเปิดคำสั่งซื้อ เพื่อให้ขั้นตอนตรวจและเอกสารตกลงกันก่อนเริ่มแผงแรก — จุดเดียวกับที่ขีดจำกัดกระบวนการและวันส่งมอบถูกกำหนดไว้