Một xưởng, từ mẫu thử đến sản lượng lớn
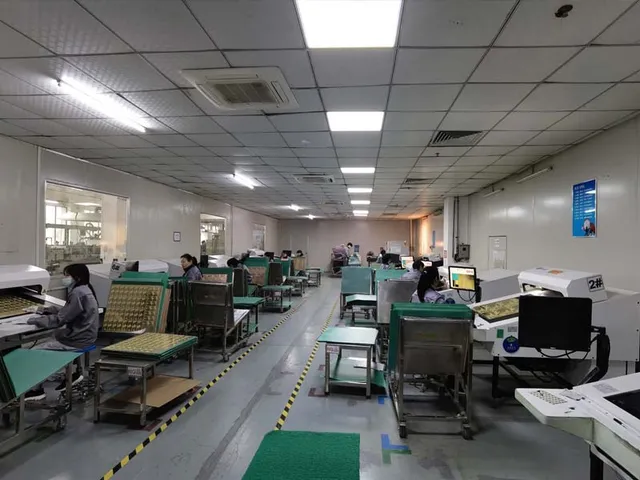
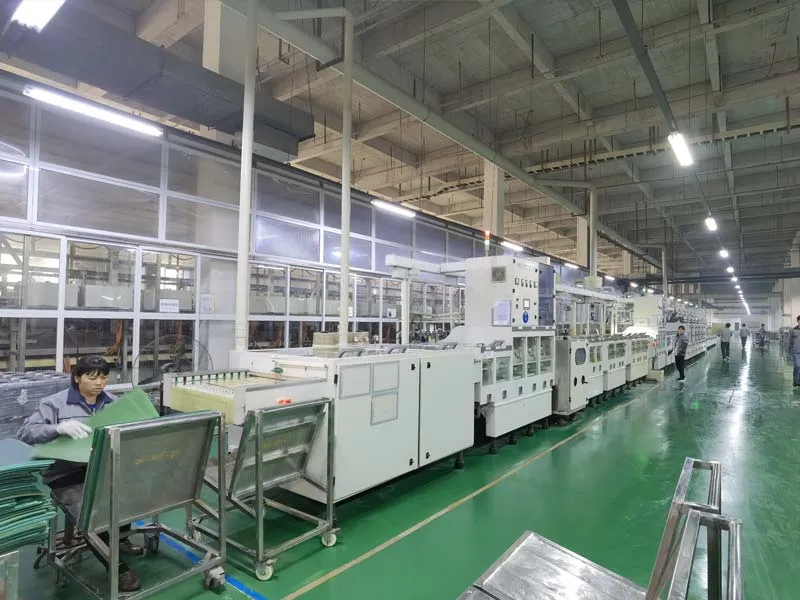
Sản lượng là quy mô lô, không phải một quy trình khác. Chương trình gắn, thiết kế stencil, công thức AOI và thông số X-ray được chốt trên những bo mạch đầu tiên chính là những gì lô sản xuất dùng về sau, nên bốn dây chuyền SMT và ba dây chuyền DIP nhận được cả lô năm mươi bo mạch lẫn đơn sản xuất hàng loạt — và cũng vì thế, một thiết kế đã chạy tốt trên mẫu thử sẽ chạy tốt ngoài hiện trường.
Ba mô hình thương mại chạy trên những dây chuyền đó:
- Turnkey toàn phần — chỉ cần bộ Gerber và BOM; linh kiện được mua, bo mạch được gia công, lắp ráp, kiểm thử và đóng gói.
- Turnkey một phần — khách cung cấp bo mạch trần hoặc một số linh kiện quan trọng, phần còn lại mua và lắp ráp tại đây.
- Giao linh kiện — khách cung cấp linh kiện; lắp ráp, kiểm tra và kiểm thử vẫn ở đây.
Linh kiện do nhóm cung ứng mua theo toàn bộ BOM, nên một đơn nhiều chủng loại không biến thành một danh sách phí đặt hàng tối thiểu kèm nhiều hoá đơn vận chuyển riêng lẻ.
Đơn nào thuộc trang này, đơn nào thuộc trang bên cạnh
Trang này lo phần bo mạch: linh kiện do chúng tôi mua hoặc do khách cung cấp, bo mạch được gia công ở nơi đơn hàng yêu cầu, mọi linh kiện được gắn và cụm lắp ráp được kiểm thử trước khi xuất. Khi thứ bàn giao là một bo mạch chạy được, đơn hàng thuộc về đây.
Ba dạng khác thì không:
- Một chiếc máy hoàn chỉnh — bó dây, vỏ, firmware, bao bì bán lẻ — là công việc ở cấp máy chứ không phải cấp bo mạch, và lắp ráp thành phẩm nhận việc đó.
- Bo mạch đã lắp xong, chỉ cần sàng lọc, burn-in, phân tích hư hỏng hoặc sửa chữa thì sang kiểm thử PCBA và đảm bảo chất lượng, nơi việc lắp ráp không còn là thứ bàn giao.
- Đơn hàng mà vấn đề thật nằm ở linh kiện — một dòng có thời gian giao dài, một thông báo ngừng sản xuất, một danh sách nhà cung cấp đã duyệt còn thiếu — trước hết là câu hỏi về cung ứng, sau đó mới là câu hỏi về lắp ráp.
Còn hai ranh giới nên nêu. Vài bo mạch để chốt một quyết định thiết kế là câu hỏi của mẫu thử, và được trả lời bằng vòng gia công nhanh chứ không phải một lần chạy sản xuất. Một thiết kế chưa có bộ Gerber, chưa có bảng kê linh kiện và chưa có tệp toạ độ gắn là câu hỏi kỹ thuật, và nơi xử lý nó là phần đánh giá DFM bên dưới, không phải báo giá.
Thứ quyết định đơn hàng đi đâu không phải tên của nó, mà là ai gánh rủi ro của một bo mạch hỏng ở cuối dây chuyền. Khi rủi ro đó nằm ở nhà lắp ráp, đơn hàng thuộc cấp bo mạch.
Đánh giá kỹ thuật trước khi sản xuất
Thiết kế cho sản xuất (DFM) soát chính hồ sơ của khách — bộ Gerber, bảng kê linh kiện, bản vẽ lắp ráp và sơ đồ mạch — tìm mọi điểm làm chậm dây chuyền hoặc hạ tỷ lệ đạt. Panel được thiết kế, danh sách linh kiện được xác nhận trước khi đặt mua, và độ dày mực hàn được đề xuất theo tỷ lệ đạt mà thiết kế cần.
Thiết kế cho kiểm thử (DFT) lo nửa còn lại: điểm test nên nằm ở đâu, cần loại kim và đồ gá nào, máy kiểm thử chạm tới được những gì, và quy trình kiểm thử có bắt được đúng lỗi mà sản phẩm thực sự gặp hay không. Cả hai đánh giá chạy trước chiếc bo mạch đầu tiên, không phải sau lô hàng hỏng đầu tiên.
Năng lực của xưởng
Công suất là bốn dây chuyền SMT gắn sáu triệu linh kiện mỗi ngày, xuống tới gói 01005 và 0201 với bước chân 4 mil (0,1 mm), trên một mặt hoặc hai mặt bo mạch, cùng ba dây chuyền DIP xử lý 1,6 triệu chi tiết xuyên lỗ mỗi ngày. Stencil được cắt tại chỗ trong bốn giờ; mẫu thử trả trong 1–3 ngày và lô vừa trong 4–10 ngày, còn tiến độ sản xuất hàng loạt do BOM và thời gian giao linh kiện bên trong nó quyết định.
Kiểm tra đi theo bo mạch dọc dây chuyền — SPI trước khi gắn, AOI sau reflow, X-ray cho mối hàn BGA và QFN — rồi kiểm thử ICT hoặc flying probe và kiểm thử chức năng theo quy trình của khách. Sửa chữa, gồm sửa BGA và re-balling, được làm tại chỗ và xác nhận bằng X-ray thay vì gửi trả khách.
Điều gì quyết định giá của một đơn sản lượng lớn
Chi phí nhân công lắp ráp hiếm khi là dòng lớn nhất trong một báo giá sản lượng lớn; thường thì dòng lớn nhất là bảng kê linh kiện. Mỗi dòng trong bảng kê mang theo tình trạng vòng đời của linh kiện, quy cách đóng gói tối thiểu và phần lớn là câu hỏi về nguồn thứ hai; ba điều đó quyết định cả mức giá lẫn việc mức giá ấy đứng vững được bao lâu. Một con số dựng trên linh kiện vừa nhận thông báo ngừng sản xuất là con số đã có hạn dùng.
Phần việc chỉ làm một lần là phần mà đơn lặp lại không phải trả nữa: stencil, chương trình gắn, công thức AOI, đồ gá kiểm thử và hồ sơ của chiếc bo mạch đầu tiên — thứ chứng minh dây chuyền đã được thiết lập đúng. Mỗi thứ được trả tiền một lần rồi dùng tiếp cho các lô sau, nên khi chia một nhu cầu thành nhiều lần giao nhỏ, phần việc đó mỗi lần lại trải trên ít bo mạch hơn; đó là lý do đơn lặp lại thứ ba rẻ hơn đơn đầu tiên.
Cách ghép panel cũng làm chi phí dịch chuyển. Việc các bo mạch nằm trong panel như thế nào quyết định bao nhiêu vật liệu bị đẩy vào rìa và phế liệu, mỗi chu kỳ máy gắn được bao nhiêu điểm, và liệu bo mạch có chạy qua dây chuyền được hay không khi không có đồ gá riêng cho nó.
Kế hoạch kiểm thử quyết định phần còn lại. Kiểm thử từng bo mạch hay kiểm mẫu, cần bao nhiêu bộ đồ gá và một bo mạch chiếm máy kiểm thử bao lâu — tất cả đều chuyển thẳng thành chi phí cho mỗi đơn vị, nên đặc tả kiểm thử thuộc về báo giá chứ không phải một phiếu thay đổi gửi sau.
Hai báo giá chỉ so sánh được với nhau khi cùng một phiên bản bảng kê linh kiện, cùng một đặc tả kiểm thử và cùng một cách giao nhận. Một con số phát hành mà thiếu tệp toạ độ gắn hoặc thiếu giới hạn kiểm thử chỉ là một ước lượng, và phần còn thiếu sẽ quay lại thành thay đổi sau khi đơn hàng đã đặt.
Hình thức đặt hàng quyết định ai cung cấp linh kiện, và cùng với đó là trách nhiệm dừng ở đâu: với đơn giao linh kiện, giá không bao gồm vật liệu, nhưng thiếu hụt và chất lượng đầu vào của chính số linh kiện đó vẫn thuộc về khách hàng.
Báo giá cho đơn sản lượng lớn
Gửi bộ Gerber, BOM kèm mã linh kiện của hãng, tệp toạ độ gắn linh kiện, số lượng và tiến độ cần. Báo giá BOM được phát hành trong 24 giờ; các giới hạn công nghệ dùng cho báo giá nằm trên trang năng lực, còn chứng chỉ đã cấp nằm trên trang chứng chỉ.