Lắp ráp thành phẩm bao gồm những gì
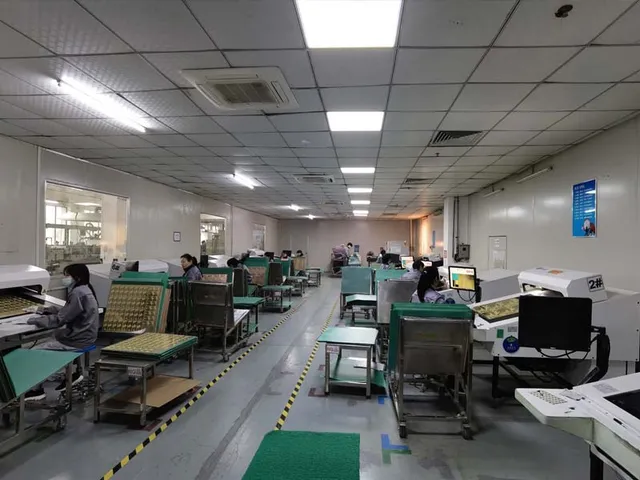
Lắp ráp thành phẩm nhận một bo mạch đã hoàn thiện và biến nó thành sản phẩm giao được: đi dây, lắp cơ khí, nạp phần mềm, kiểm thử và đóng gói. Hitech Circuits chạy lắp ráp thành phẩm trong cùng nhà máy tại Thâm Quyến với gia công và lắp ráp PCB, nên bo mạch, bó dây và vỏ không phải đi lại giữa các nhà cung cấp — và một lỗi phát hiện ở kiểm thử chức năng được truy ngược về bo mạch, bộ dây hay độ khớp cơ khí trong khi bản vẽ vẫn còn đang mở.
Dải công việc chạy từ lắp một PCBA đã hoàn thiện vào vỏ đơn giản có màn hình và giao diện người dùng, đến cả một cỗ máy với hàng chục nghìn chi tiết và hàng trăm cụm con.
Phạm vi công việc thường gặp
- Lắp ráp sản phẩm cấp cụm — lắp cơ khí module và cụm con theo bản vẽ của khách.
- Lắp bộ dây và bó dây — cắt, bấm đầu, dán nhãn và kiểm thông mạch theo bản vẽ bó dây.
- Lắp tủ và vỏ — khung, tấm mặt, phụ kiện, gioăng và nhãn.
- Nạp firmware và cấu hình — lập trình, thiết lập sản phẩm và đăng ký số sê-ri.
- Kiểm thử — ICT, chức năng, cuối, môi trường và burn-in theo quy trình của khách.
- Đóng gói — đóng gói bán lẻ hoặc đóng thùng, dán nhãn và mã vạch, kèm phụ kiện.
Linh kiện mua ngoài
Linh kiện cơ khí và điện được thu mua trong cùng đơn hàng: khí nén, PLC, công tắc, timer và encoder, cùng nhựa, kim loại đặt riêng và chi tiết gia công. Vỏ và kim loại được làm theo bản vẽ, nên độ khớp được kiểm với PCBA ngay ở lô mẫu đầu tiên thay vì phát hiện trên bàn của khách.
Kiểm thử và truy xuất nguồn gốc
Mỗi thiết bị đi qua ICT, flying probe và kiểm tra quang học tự động, với X-ray (AXI) dùng cho mối hàn ẩn dưới gói BGA và QFN; sau đó là kiểm thử chức năng, kiểm thử cuối, kiểm thử môi trường và burn-in theo quy trình gửi kèm đơn hàng. Số sê-ri gắn mỗi thiết bị với lô bo mạch, lô linh kiện và hồ sơ kiểm thử của nó, còn lưu kho và xử lý đơn hàng theo tiến độ giao đã thoả thuận khi báo giá.
Nơi đơn hàng bo mạch kết thúc và lắp ráp thành phẩm bắt đầu
Một sản phẩm hoàn chỉnh có thể lắp ráp ở gần như bất kỳ đâu; câu hỏi về tuyến không phải công suất mà là ai chịu trách nhiệm phần giao diện — nơi bo mạch đang chạy gặp bó dây, vỏ máy và tệp firmware, và nơi một lỗi có thể thuộc về bất kỳ bên nào trong ba.
- Một hệ thống chất lượng xuyên suốt phần giao diện — khi bo mạch, bó dây và chi tiết kim loại ra khỏi cùng một hệ thống, thiết bị trượt ở kiểm thử chức năng được truy ngược về quy trình đã tạo ra nó, và việc tìm nguyên nhân chỉ còn là một cuộc trao đổi. Chia cho nhiều nhà cung cấp, cùng lỗi đó thành tranh luận giữa họ, và thường chỉ kết thúc sau khi bản vẽ đã đóng lại.
- Bo mạch có thể đến từ bất kỳ đâu — PCBA trọn gói hoặc do khách cấp linh kiện, từ nhà máy này hay nhà máy khác, miễn là bản vẽ cơ khí, bản vẽ bó dây, tệp firmware và đặc tả kiểm thử đi kèm; lắp ráp lô nhỏ và sản lượng lớn mô tả cách đơn hàng bo mạch chuyển sang khâu lắp ráp.
- Giữ khâu lắp cuối gần thị trường khi cấu hình mang tính địa phương — thiết bị thiết lập theo từng thị trường (nhãn, dây nguồn, gói ngôn ngữ) hoặc bảo trì trong khu vực thường hoàn thiện tốt hơn ở gần khách hàng, với cụm con đã kiểm thử được đóng gói gửi kèm hồ sơ kiểm thử để lắp tại chỗ.
- Tách ra khi phần cơ khí đã có nhà cung cấp riêng — vỏ tiêu chuẩn mua theo hợp đồng riêng, hoặc chi tiết kim loại đã có khuôn ở nơi khác, có thể để nguyên ở đó; độ khớp kiểm ở lô mẫu đầu tiên thay vì giả định theo bản vẽ, và trách nhiệm về độ khớp chia theo phần việc đó.
Cần gửi gì khi hỏi giá
Bộ dữ liệu PCBA (Gerber, BOM và tệp toạ độ gắn linh kiện), bản vẽ cơ khí và bản vẽ bó dây, bảng kê linh kiện cơ khí mua ngoài, tệp firmware và đặc tả kiểm thử. Chiều dài dây, độ khớp của vỏ và các bước kiểm thử đều được suy ra từ những hồ sơ đó — hồ sơ thiếu sẽ được hỏi lại chứ không giả định.
Nơi lắp ráp thành phẩm tắc trước khi chuyền chạy
Rất ít chậm trễ của lắp ráp thành phẩm là vấn đề của chuyền; phần lớn là hồ sơ mâu thuẫn nhau, lộ ra ở lô mẫu đầu tiên khi linh kiện đã mua và vỏ máy đã nằm trên bàn.
- Bản vẽ cơ khí không khớp với PCBA — vị trí đầu nối, độ dày bo mạch, chiều cao chân đế và trình tự lắp ráp phải khớp dữ liệu chế tạo; một đầu nối trên giấy lọt qua mặt máy nhưng trên bo mạch có thể va vào, còn trình tự quyết định có với tới con vít cuối hay không, nên phải đối chiếu trước khi chi tiết kim loại vào sản xuất.
- Bản vẽ bó dây thiếu chiều dài, dung sai hoặc dữ liệu bấm đầu cốt — bó dây làm theo đường bao vừa với thiết bị này mà không vừa với thiết bị kế tiếp: chiều dài dây, điểm rẽ nhánh, mã đầu cốt và gioăng, cùng phép kiểm thông mạch phải nằm trên bản vẽ, không phải trong trao đổi miệng.
- Tệp firmware không có định danh phiên bản — nạp chương trình cần tệp gắn được với số sê-ri của thiết bị và với đặc tả kiểm thử mà tệp đó viết theo; nếu không, bản kỹ thuật và bản phát hành trông giống nhau trên bàn kiểm, chỉ phân biệt được nhờ hồ sơ.
- Đặc tả kiểm thử chỉ ghi “chức năng” — một kết luận cần kích thích, giới hạn và định dạng ghi nhận, nếu không thiết bị được bật lên, thấy chạy được rồi xuất đi; các chốt kiểm thử nằm ở kiểm thử và đảm bảo chất lượng PCBA.
- Nhãn, mã vạch và nội dung đóng gói để đến cuối — quy tắc số sê-ri, định dạng mã vạch, danh mục phụ kiện và cấu hình đóng gói quyết định cách thiết bị được đăng ký và truy xuất; bổ sung sau đồng nghĩa phải mở lại thiết bị đã đóng gói.
- Bảng kê linh kiện cơ khí thiếu xử lý bề mặt hoặc dung sai — lớp mạ, màu sơn phủ và cấp dung sai quyết định chi tiết có khớp không và thiết bị có qua kiểm tra ngoại quan không; cả hai phải nằm cạnh mã chi tiết.
Các giới hạn quy trình dùng để báo giá nằm ở trang năng lực.
Các dịch vụ liên quan
Dịch vụ lắp ráp PCB lo phần bo mạch, cung ứng linh kiện lo BOM, và kiểm thử PCBA cùng đảm bảo chất lượng lo các chốt kiểm thử mà một đơn lắp ráp thành phẩm thừa hưởng.